| MOQ: | 1Ton |
| Prijs: | 800-1000 USD/Ton |
| Standaardverpakking: | In bundels of in houten kisten. |
| Leveringstermijn: | 20-30 dagen op producten |
| Betaalmethode: | L/C, D/A, D/P, T/T |
| Toeleveringskapaciteit: | 60000 ton/ton per jaar |
![]()
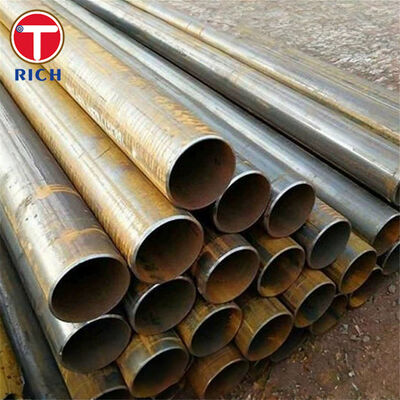
BS 6323-5 elektrische weerstandsgelaste en inductiegelaste stalen buizen zijn mechanische buizen van koolstofstaal vervaardigd uit stalen strip door continu elektrisch weerstandslassen of hoogfrequent inductielassen. De specificatie is ontwikkeld voor auto-, mechanische en algemene technische toepassingen waarbij een gecontroleerde buitendiameter, wanddikte, laskwaliteit, mechanische eigenschappen en vormprestaties vereist zijn.
BS 6323-5:1982 heeft betrekking op de ERW1-, ERW2-, ERW3-, ERW4- en ERW5-kwaliteiten met steeds hogere sterkteniveaus. Buizen kunnen worden geleverd onder gelaste, gegloeide of genormaliseerde leveringsomstandigheden, afhankelijk van het vereiste fabricageproces en de uiteindelijke mechanische eigenschappen.
BS 6323-5:1982 is een ingetrokken Britse norm. Het werd op 24 juni 2003 ingetrokken en grotendeels vervangen door BS EN 10305-3, BS EN 10305-5 en BS EN 10296-1. Voor vervangende of verouderde auto-onderdelen kan BS 6323-5-materiaal nog steeds worden gespecificeerd waar de originele tekening, klantspecificatie of goedgekeurde materiaallijst dit vereist.
| Item | Specificatie |
|---|---|
| Product | Elektrische weerstandsgelaste / inductiegelaste stalen buis |
| Materiaal | Koolstofstaal |
| Standaard | BS6323-5:1982 |
| Cijfers | ERW1, ERW2, ERW3, ERW4, ERW5 |
| Productieproces | Elektrisch weerstandslassen of inductielassen van stripstaal |
| Typische buitendiameter | 6-350mm |
| Typische wanddikte | 1-30 mm |
| Lengte | 1-12 m, aanpasbaar |
| Dwarsdoorsnede | Voornamelijk rond; speciale secties onderworpen aan productieovereenkomst |
| Tolerantie wanddikte | T ≤ 3 mm: ±10%; T > 3 mm: ±8%, exclusief de laszone, indien van toepassing |
| OD-tolerantie | Afhankelijk van diameter en leveringsconditie; bijv. tot 20 mm buitendiameter: ±0,12 mm in KM-toestand |
| Rechtheid | Voor buitendiameter >16 mm: maximaal 2 mm per meter; de totale afwijking bedraagt normaal gesproken niet meer dan 0,2% van de buislengte |
| Oppervlakteconditie | Gewalst, licht geolied, gebeitst/geolied of een andere overeengekomen beschermende afwerking |
| Warmtebehandeling | Zoals gelast, gegloeid of genormaliseerd volgens de gespecificeerde leveringsconditie |
| Eindconditie | Duidelijk gesneden uiteinden; ontbraamde uiteinden beschikbaar |
| Inspectie | Dimensionale inspectie, trekproeven en toepasselijke technologische tests |
| Inspectiedocument | EN 10204 3.1 beschikbaar indien gespecificeerd tijdens de bestelfase |
| Buitendiameter | OD-tolerantie |
|---|---|
| ≤20 mm | ±0,12 mm |
| >20-30mm | ±0,15 mm |
| >30-50mm | ±0,20 mm |
| >50-70 mm | ±0,25 mm |
| >70-90 mm | ±0,30 mm |
| >90-110mm | ±0,35 mm |
| >110-130 mm | ±0,45 mm |
| >130-150 mm | ±0,55 mm |
| >150-170mm | ±0,65 mm |
| >170mm | ±0,75% van buitendiameter |
De vijf ERW-kwaliteiten bieden een gestructureerd scala aan mechanische eigenschappen. In genormaliseerde omstandigheden varieert de minimale vloeigrens van ongeveer 155 MPa voor ERW1 tot 340 MPa voor ERW5, waardoor materiaalkeuze mogelijk is op basis van vervormingsbelasting, structurele sterkte en componentontwerp.
As-gelaste buizen bieden een hogere sterkte die wordt gegenereerd door het buisvormingsproces, terwijl uitgloeien of normaliseren de resterende vormspanning vermindert en de ductiliteit verbetert. Dit onderscheid is belangrijk wanneer de buis vervolgens wordt gebogen, eindgevormd, gestuikt, plat gemaakt, gelast of hardgesoldeerd.
De stripranden worden continu verbonden door weerstands- of inductieverwarming zonder conventioneel vulmetaal. Een juiste controle van de voorbereiding van de strip, de lasenergie, de druk en het verwijderen van lasrupsen zorgt voor een doorlopende langsverbinding die geschikt is voor mechanische fabricage.
Voor auto-onderdelen en mechanische onderdelen is de nominale treksterkte alleen onvoldoende. Een buis kan aan de chemische eisen voldoen, maar toch falen tijdens het buigen als de laskwaliteit of de warmte-inbreng inconsistent is.
De productie kan daarom worden gecontroleerd door middel van striprandvoorbereiding, lasstroombewaking, lasrupscontrole, maatinspectie en representatieve afvlakkings- of vormtests. Voor onderdelen die ernstige vervormingen met zich meebrengen, moeten de beoogde buigradius en de daaropvolgende vormbewerking vóór de productie worden opgegeven, zodat de juiste kwaliteit en leveringsconditie kan worden geselecteerd.
Warmtebehandeling kan de buisdiameter, ovaliteit, rechtheid en mechanische eigenschappen veranderen. Dit is vooral belangrijk voor kopers die de buis machinaal bewerken of in assemblages met nauwe toleranties plaatsen.
Afmetingen dienen daarom samen met de gewenste leveringstoestand te worden opgegeven. Met KM-gelaste buizen kunnen nauwere buitendiameter-toleranties worden bereikt, terwijl met GKM/GZF of NKM/NZF warmtebehandelde buizen worden beoordeeld aan de hand van de tolerantieklasse die van toepassing is op de uiteindelijke warmtebehandelde toestand. De uiteindelijke inspectie van de buitendiameter, wanddikte, rechtheid en lengte wordt uitgevoerd na de gespecificeerde thermische verwerking in plaats van alleen te vertrouwen op de afmetingen van vóór de behandeling.
BS 6323-5:1982 is ingetrokken, maar veel gevestigde auto- en machinetekeningen blijven verwijzen naar ERW1-ERW5-kwaliteiten.
Voor oudere bestellingen moet de materiaalspecificatie herleidbaar blijven tot BS 6323-5 wanneer dit contractueel vereist is. Voor nieuwe ontwerpen moet BS EN 10305-3, BS EN 10305-5 of BS EN 10296-1 worden geëvalueerd afhankelijk van de buisvorm, maatnauwkeurigheid, leveringsconditie en beoogde toepassing. Vervanging van kwaliteit mag niet alleen gebaseerd zijn op treksterkte; chemie, vloeigrens, rek, toleranties, warmtebehandeling en testvereisten moeten ook worden beoordeeld.
| Standaard systeem | Relevante standaard | Domein |
|---|---|---|
| BS | BS 6323-5 | ERW en inductiegelaste stalen buizen voor automobiel-, mechanische en algemene technische doeleinden |
| NL | EN 10305-3 | Gelaste stalen precisiebuizen van koud formaat |
| NL | EN 10305-5 | Gelaste en koudgewalste vierkante en rechthoekige stalen precisiebuizen |
| NL | EN 10296-1 | Gelaste ronde stalen buizen voor mechanische en algemene technische doeleinden |
| ASTM | ASTM A513 | Elektrisch weerstandsgelaste mechanische buizen van koolstof en gelegeerd staal |
| JIS | JISG3445 | Koolstofstalen buizen voor machineconstructieve doeleinden |
| GB | GB/T 6728 | Koudgevormde holle constructiestaalprofielen; waar van toepassing gebruikt op gelaste structurele secties |
| GOST | GOST 10704 / GOST 10705 | Longitudinale elektrisch gelaste stalen buizen; dimensionale en technische vereisten |
Een specifieke toepassing is de buisvormige dwarsbalk die wordt gebruikt in een autostoelframe.
Het onderdeel vereist een gecontroleerde buitendiameter voor het positioneren van de armatuur en het verbinden van onderdelen, voldoende rek voor buigen en eindvormen, herhaalbare lasintegriteit tijdens vervorming, en voldoende trek- en vloeisterkte om bedrijfsbelastingen te weerstaan.
BS 6323-5-kwaliteiten met een lagere en gemiddelde sterkte, zoals ERW1, ERW2 of ERW3, kunnen worden geselecteerd afhankelijk van het ontwerp van de stoelstructuur, de buisdiameter, de wanddikte, de buigradius en de vereiste navormsterkte. Gegloeide of genormaliseerde leveringsomstandigheden kunnen worden overwogen wanneer ernstige vervorming vereist is.
| Cijfer | CMax. % | Si Max. % | Mn Max. % | PMax. % | SMax. % |
|---|---|---|---|---|---|
| ERW1 | 0,13 | — | 0,60 | 0,050 | 0,050 |
| ERW2 | 0,16 | — | 0,70 | 0,050 | 0,050 |
| ERW3 | 0,20 | 0,35 | 0,90 | 0,050 | 0,050 |
| ERW4 | 0,25 | 0,35 | 1.20 | 0,050 | 0,050 |
| ERW5 | 0,23 | 0,50 | 1,50 | 0,050 | 0,050 |
| Cijfer | Minimale vloeigrens Re, MPa | Minimale treksterkte Rm, MPa | Minimale rek A,% |
|---|---|---|---|
| ERW1 | 155 | 280 | 25 |
| ERW2 | 195 | 320 | 25 |
| ERW3 | 215 | 360 | 24 |
| ERW4 | 235 | 410 | 22 |
| ERW5 | 340 | 490 | 20 |
Ter vergelijking: de KM-lastoestand biedt verschillende niveaus van mechanische eigenschappen vanwege het vorm- en lasproces.
| Cijfer | KM Minimale vloeigrens, MPa | KM Minimale treksterkte, MPa | Minimale verlenging D/t ≤20,% | Minimale rek D/t >20,% |
|---|---|---|---|---|
| ERW1 | 200 | 300 | 10 | 20 |
| ERW2 | 250 | 340 | 8 | 15 |
| ERW3 | 300 | 400 | 7 | 12 |
| ERW4 | 350 | 450 | 6 | 10 |
| ERW5 | 420 | 420 | 6 | 8 |
![]()
![]()
![]()
![]()
A: fabrikant, kan ook handelen.
A: Over het algemeen is het 10-15 dagen als de goederen op voorraad zijn, of het is 30-40 dagen als de goederen niet op voorraad zijn, dit is afhankelijk van de hoeveelheid.
A: Ja, we kunnen het monster gratis aanbieden, maar we moeten de vrachtkosten betalen.
A: Betaling<=2000USD, 100% vooraf. Betaling>=2000USD, 30% T/T vooraf, saldo vóór verzending.
Als u nog een vraag heeft, neem dan gerust contact met mij op.